Охлаждение шпинделя и СОЖ: почему уходит точность на станке с ЧПУ
Полевая диагностика для наладчика и механика: семь замеров за смену, цеховая проверка дрейфа, точка росы, расчет нагрузки и бака, потери в рублях и параметры для ТЗ на чиллер. Нормы берем из документации производителей и ISO 230-3.
Утром станок держит размер, к обеду уходит. Уставку крутили, наутро все по-старому. Чиллер «достался» от поставщика, начальник говорит: «стоит и стоит». Здесь: семь замеров за смену, расчет нагрузки и потерь в рублях, что показать начальнику.
Коротко
- В просмотренных документах единой нормы нет: GMN 20–25 °C (полная мощность шпинделя), Fischer 20–24 °C, Haas серии DC 25 °C (заводская уставка); у Fanuc и Siemens привязка к цеху.
- Уставка ниже точки росы дает риск конденсата: при 30 °C и 60 % точка росы 21,4 °C.
- Перепад без расхода ничего не доказывает: при 20 л/мин 0,6 К это 0,83 кВт, 4 К это 5,6 кВт.
- Номинал дан при расчетной температуре воздуха: у одной серийной машины 17,5 кВт превращаются в 11,5 кВт при 45 °C (по графику).
- Что делать дальше: сначала замеры 1, 2, 4 за час работы без вмешательства; начальнику — рабочая точка по паспорту против факта и потери ₽/мес.
Утром в допуске, к 11–13 уходит: тепловой дрейф или износ, люфт, подшипник
Утром в допуске, к 11–13 уходит. Прежде чем крутить уставку, разведите два механизма по времени. Первый растет от запуска и выходит на плато: станок греется сам. Второй следует за температурой воздуха и временем суток: чиллер хуже сбрасывает тепло либо станок и деталь реагируют на температуру цеха (ISO 230-3 испытывает это отдельно, как влияние температуры окружающей среды).
| Признак | Тепловой | Износ инструмента | Люфт | Подшипник |
|---|---|---|---|---|
| Рост от запуска, затем плато | да, станок греется сам | нет | нет | растет с нагревом |
| Ход за воздухом и временем суток | да: чиллер хуже сбрасывает тепло или станок реагирует на температуру цеха | нет | нет | только через нагрев |
| Возврат после стоянки | идет обратно | нет | нет | идет обратно |
| Рост и сброс после смены инструмента | сброса нет | есть | нет | нет |
| Подход с разных направлений | нет | нет | есть | нет |
| Шум и перегрев подшипника сверх нормы паспорта | нет | нет | нет | есть |
Основания: ISO 230-3 (п. 6.2) задает рост смещения при вращении шпинделя и запись при остывании не менее 1 ч; то, что смещение идет обратно на стоянке, и остальные признаки таблицы — инженерная логика автора (полный возврат за час стандарт не обещает).
Форма кривой: у станка, который греется сам, смещение быстро растет после запуска, затем выходит на плато. Сравнивайте зимой и летом один и тот же цикл: плато той же высоты — нагрев собственный; выше летом или кривая идет за воздухом — смотрите сброс тепла в чиллере и температуру воздуха в цеху.
Граница: по одной кривой тепловой дрейф не отделить от греющегося подшипника, оба растут от запуска и остывают на стоянке. Помогают температура переднего подшипника (замер 5) и шум на холостом ходу, но однозначного диагноза они не дают. Износ отсекает измерение базы без резания, люфт — подход к точке с двух сторон.
Сколько мкм на 1 К: общей цифры нет, значение спросите у производителя станка (в открытых источниках мы его не нашли). Грубую оценку для своего станка получите так (метод автора, не стандарт): на плато кривой смещение базы разделите на прирост температуры переднего подшипника или подачи. В ЧПУ есть программная термокомпенсация: она уменьшает дрейф, но убирает его не полностью (в опубликованном примере на одном станке осевой рост 104 мкм после компенсации остался 38 мкм, Liu 2016, через Kuo 2023), поэтому стабильный контур она не заменяет.
Как мерить по стандарту. ISO 230-3 (п. 6.2) измеряет смещение при вращении шпинделя: по умолчанию 4 ч; период можно сократить или продлить, пока за последние 60 мин деформация не станет меняться менее чем на 15 % от максимума первого часа, затем не менее 1 ч стоянки с записью. Цеховой метод (не стандарт): щупом станка измеряйте одну эталонную деталь или базу в начале смены, через 1, 2 и 4 часа и после стоянки; параллельно логгер воздуха, подачи и обратки раз в 5 минут.
Охлаждение шпинделя: какая температура нужна
| Производитель (документация) | Температура жидкости |
|---|---|
| Fanuc αiL (масло) | комната +0…+10 К |
| Siemens 1PH818/1PH822 | <30 °C и выше воздуха −5 К |
| GMN | полная мощность шпинделя при жидкости 20–25 °C, выше 25 °C падает; блоки охлаждения GMN заявляют точность регулирования ±2 К (Model T) или ±1 К (Model F) при указанных в каталоге объемах бака |
| Fischer | 20–24 °C |
| Haas DC | 25 (20–30) °C, подача/возврат 3,0 °C |
Точка росы по вашим данным. Формула Магнуса: γ = ln(RH/100) + a·T/(b+T); Td = b·γ/(a−γ), где T температура воздуха, °C; RH влажность, %; a = 17,62; b = 243,12 °C (диапазон до 60 °C). Пример: 30 °C и 60 %: γ = 1,425, Td = 21,4 °C. Сверка: 30/70 = 23,9; 35/70 = 28,7; 40/60 = 30,8 °C.
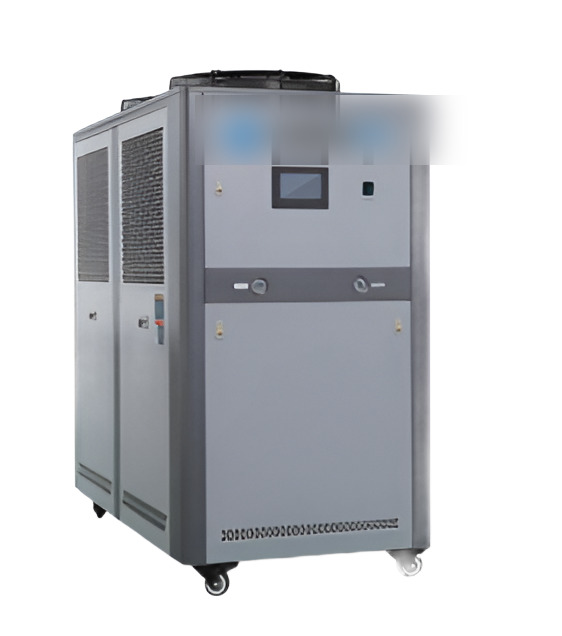
На фото: воздушный моноблок КРИО-A-5,2 — смотреть в каталоге
В жарком влажном цеху уставка 20–22 °C может оказаться ниже точки росы (21,4 °C в примере): на неизолированных холодных поверхностях выпадет конденсат; при 35 °C и 70 % (Td = 28,7 °C) под риск попадает и 25 °C. Уставка не ниже Td + 2–3 К (инженерная оценка автора; в просмотренных нормативах не нашли). Если Td + 2–3 К выходит за предел паспорта (Haas DC до 30 °C, Siemens ниже 30 °C, у GMN выше 25 °C мощность шпинделя падает), уставку поднимать нельзя: по Siemens вода холоднее (T воздуха − 5 К) дает конденсат на машине, и тогда остается осушать воздух.
Охлаждение СОЖ отдельно от шпинделя
Чиллеры лучше делать раздельными (инженерная рекомендация автора; в просмотренных нормативах не нашли), если выполняется хоть одно условие: уставки разные; СОЖ несет стружку и масло к испарителю; контур шпинделя должен остаться чистым и замкнутым. Один чиллер на оба контура допустим, только если уставки совпадают, а контуры разделены теплообменником.
Перегрев СОЖ вредит температурой: греет заготовку (Ø100 мм из углеродистой стали при нагреве на +10 К к 20 °C удлиняется на 12 мкм, α ≈ 12·10⁻⁶ 1/К: деталь, доведенная до размера теплой, после остывания будет меньше примерно на 12 мкм; допуск IT7 на размерах 80–120 мм около 35 мкм (по ISO 286, сверяйте с таблицей допусков для вашей посадки)) и станину (ISO 230-3: СОЖ может значительно повлиять на тепловое поведение станка). Норму эмульсии берите у производителя СОЖ.
Тепло СОЖ считают по росту температуры бака без работающего охладителя: Q = V·ρcp·dT/dt (V объем бака, л; ρcp ≈ 4,17 кДж/(л·К), для эмульсии приближение; dT/dt в К/с). Условный пример: 300 л, рост 2 К за час: Q = 300·4,17·2/3600 ≈ 0,7 кВт, нижняя оценка без потерь стенок.
Чиллер не держит уставку: семь замеров и матрица вердиктов
| Замер | Норма или с чем сравнить | Что значит |
|---|---|---|
| 1. Подача при компрессоре на 100 % | держит уставку | не держит: не хватает мощности или сброса тепла; держит: смотрите расход и нагрузку |
| 2. Расход | по паспорту: Fanuc ≥10 л/мин, Siemens 15 или 25 л/мин | мал: ΔT завышен, нагрузку по нему считать нельзя; в норме: ΔT читается как нагрузка |
| 3. Перепад подача/обратка | у Haas DC до 3,0 °C | выше при нормальном расходе: выросла нагрузка; упал при прежнем расходе: см. матрицу |
| 4. T и RH воздуха | уставка не ниже Td + 2–3 К (инженерная оценка автора; в просмотренных нормативах не нашли) | ниже: возможен конденсат на холодных поверхностях; жарче, чем при подборе: мощность ниже каталожной |
| 5. Подшипник, воздух, смещение | температуры раз в 5 мин, смещение цеховым методом | греется при нормальной подаче: причина в станке; растет с подачей: в контуре |
| 6. Давления, фильтр, конденсатор | подробности во врезке ниже; сравнивать с замером на чистом конденсаторе в начале сезона | перепад на фильтре растет: засор; разность «конденсация минус воздух» выше начальной: грязный конденсатор или вентилятор, летом мощность падает |
| 7. Пусков в час | спиральные компрессоры: Copeland ZR24KRE–ZR190KRE не более 10, у Danfoss (AB230086439211) не более 12; у вашего по его паспорту | больше: короткие циклы (мал бак или мощность сильно больше нагрузки) |
Замер 6: что просить у холодильщика с манометром
- Давление и фильтр: давление охлаждающей жидкости в контуре двигателя ≤6 бар (Siemens 1PH818/1PH822), ≤490 кПа (Fanuc αiL); перепад на фильтре.
- Конденсатор: температура конденсации (по манометру высокого давления) минус температура воздуха на входе; чистота и вентилятор.
- Перегрев: пусть запишет значение рядом с первыми двумя.
Вместо поиска общей нормы снимите эти значения на чистом конденсаторе в начале сезона и сравнивайте с ними в жару.
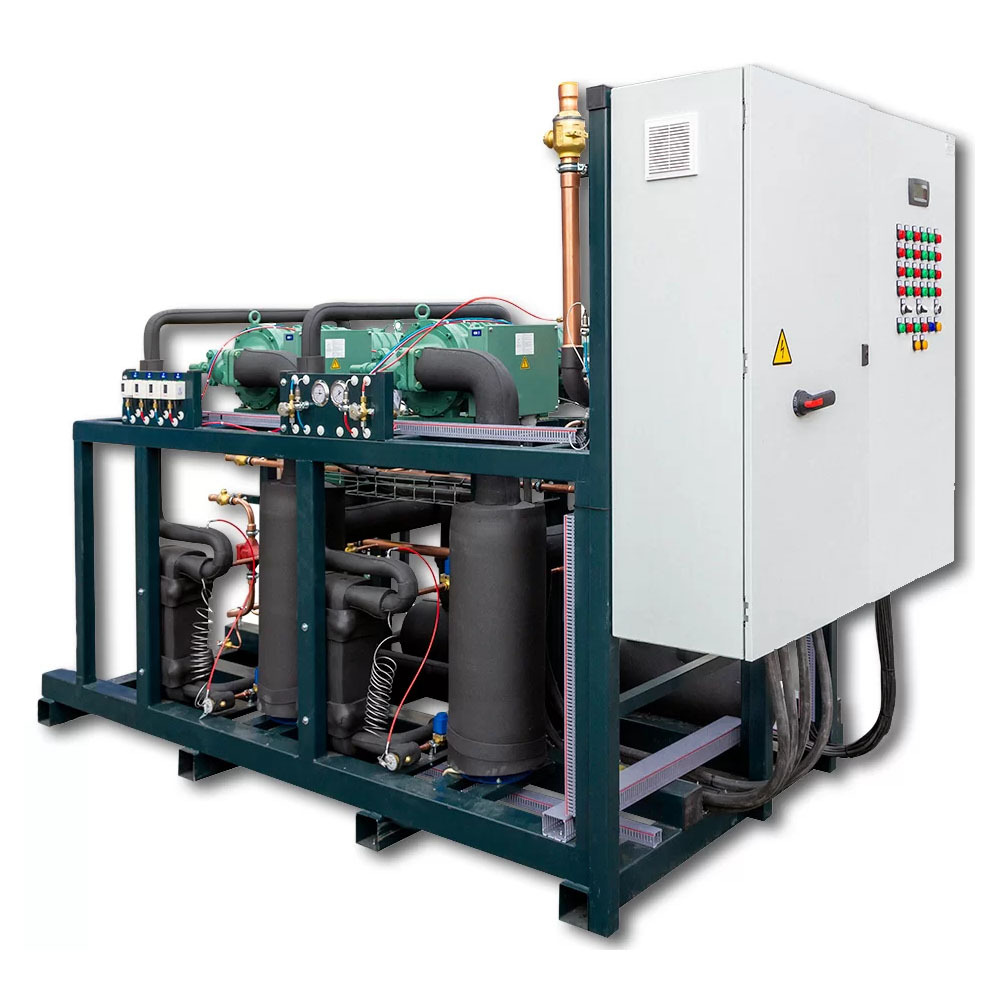
На фото: холодильный агрегат КРИО-K2-10,7 — смотреть в каталоге
Нагрузка: Q = V̇·ρcp·ΔT (V̇ в л/с); при 20 л/мин вода несет 1,39 кВт/К.
| Сочетание результатов | Вердикт | Действие |
|---|---|---|
| Подача выше уставки при 100 %, расход по паспорту, нагрузка прежняя, воздух жарче | мощность чиллера | чистка конденсатора; сверить кривую при максимальной летней температуре воздуха с нагрузкой |
| Подача выше уставки, расход по паспорту, ΔT выросло | нагрузка | пересчитать Q по каждому станку |
| ΔT выше прежнего, расход ниже паспорта (Q = V̇·ρcp·ΔT по измеренному расходу прежняя) | расход | фильтр, насос, вентили; повторить замеры |
| ΔT упал при прежнем расходе | подача держит уставку: нагрузка ушла (шпиндель простаивает), байпас или датчик; подача не держит уставку: упала производительность | первый случай: резание, байпас, датчики; второй: замеры 1 и 6 |
| Уставка ниже Td + 2–3 К или пусков больше паспорта | режим или уставка | поднять уставку в границах паспорта; проверить бак |
| Подача держит уставку, расход и ΔT в норме, размер плывет | контур шпинделя по замерам в норме; причину ищите в станке, СОЖ и температуре цеха | цеховая кривая и таблица признаков; уставку не трогать |
Типовые ошибки:
- ΔT без расхода: 0,6 К это 0,83 кВт при 20 л/мин и 0,2 при 5. Ловит замер 2.
- Чиллер по номиналу без летней кривой: 17,5 → 11,5 кВт при 45 °C. Ловят замеры 4 и 1 в жару.
- Уставка ниже точки росы: возможен конденсат на шпинделе и трубах. Ловит замер 4.
- Подкрутка уставки вместо причины: на MYTRON HSM-116A (chipmaker.ru, 2018) диапазон подняли, жидкость 28,5 °C при нужных автору 18–20 °C, по словам автора, авария повторяется после прогрева охладителя, причину в ветке не нашли. Ловят замеры 1, 5, 6.
- Станок добавили без пересчета расхода и нагрузки: остальным расход, вероятно, режется (рассуждение автора, не измерение). Ловит замер 2 на дальнем станке.
- Гликоль «на глаз»: снижает давление всасывания и мощность. Ловит замер 1 на рабочей смеси.
Форум АВОК (2024): перепад по воде на контур упал с 1,8 до 0,6 К, наладчик вытянул его до ~4 К (как, в ветке не сказано), наутро снова 1,5 К. Это промышленный чиллер на R407C, не станочный; причина названа в последнем посту ветки: на реле CR3 и CR4 не подавалось питание после замены реле (что они управляют, автор не написал). Урок: перепад причину не называет, и подгонка перепада не помогла; сначала замеры 1 и 6.
Чиллер для ЧПУ летом: мощность, запас и бак
Ориентир на контур шпинделя: у Fanuc αiL 11–23 % от S1 (номинальной мощности шпинделя в продолжительном режиме), у GMN и Fischer около 20 %; по 20 % (оценка для жидкостно охлаждаемого шпинделя, без запаса) для ВМЦ с S1 11–15 кВт получается 2,2–3,0 кВт, для токарного с главным шпинделем 15–22 кВт 3–4,4, для центра с мотор-шпинделем 30–40 кВт 6–8. Серийная воздушная машина на 17,5 кВт (график, чтение ±0,5 кВт, то есть ±3 процентных пункта), жидкость 20 °C: 17,5 кВт при воздухе 32 °C, около 16 при 40 (порядка −9 %), около 11,5 при 45 (порядка −34 % к номиналу). Это кривая одной машины, у другой она будет иной.
Бак для релейного режима (компрессор включается и выключается по температуре; упрощенный расчет авторов для идеально перемешанного бака, не из стандарта и не из каталога): V ≥ (3600/N)·Q / (4·ρcp·Δ), где V объем (л), N пусков в час, Q мощность (кВт), Δ полная полоса, то есть два допуска (для ±2 К это 4 К); худший случай, нагрузка 50 %.
| Допуск | ±2 К | ±1 К | ±0,5 К | ±0,1 К |
|---|---|---|---|---|
| л на кВт при 10 пусках в час | 5,4 | 10,8 | 21,6 | 108 |
Для простого релейного режима ±0,5 К и точнее требуют от 22 до 108 л/кВт. В каталогах объемы другие: у GMN Model T ±2 К при 4,9–14 л/кВт, Model F ±1 К при 10–29 л/кВт, а у серийной машины с ±1 °C при нагрузке, равной ее мощности, около 1,4 л/кВт, но точность заявлена для одной точки (нагрузка равна мощности); тип регулирования любой модели уточняйте у производителя. Заявления о ±0,1 °C сверяйте с условиями замера: у модели 1,1 кВт они заявлены на выходе при замкнутых напрямую подаче и возврате, то есть без нагрузки.
Один чиллер на несколько станков
Ловушки (рассуждения автора, нормативов и отчетов по теме мы не нашли): нагрузку берут средней, а станки выходят на пик одновременно, поэтому считайте сумму пиковых нагрузок; расход делится неравномерно, дальний станок недополучает; добавление станка режет расход остальным; одна уставка на разные требования, берите самую жесткую по паспортам.
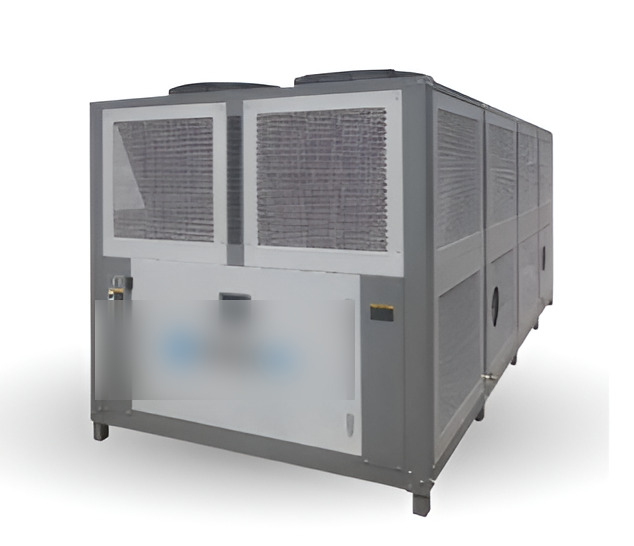
На фото: чиллер воздушного охлаждения КРИО-AL-69 — смотреть в каталоге
Формула запаса: Q_нужн = ΣQ_станков × (1 + k) / (P(T_возд.макс) / P_ном), где k запас на добавление, P(T_возд.макс) мощность по кривой при максимальной летней температуре воздуха, P_ном каталожная.
Пример: три станка на одном контуре, 3,0 + 4,4 + 8 = 15,4 кВт (верхние значения выше); тепло СОЖ в сумму не входит, СОЖ считается отдельным охладителем. Для машины 17,5 → 11,5 кВт при 45 °C отношение 11,5/17,5 = 0,657; при k = 0 нужно 15,4 / 0,657 = 23,4 кВт номинала, каждые +10 % k добавляют около 2,3 кВт. При 45 °C машина на 17,5 кВт не годится: по ее кривой около 11,5 кВт против нагрузки 15,4 кВт (при 40 °C около 16 кВт, впритык). Расчет номинала 23,4 кВт условный: он предполагает, что у машины большего размера та же форма кривой.
Что принести начальнику цеха и что вписать в ТЗ
Если воздух, нагрузка или уставка сместились (жара, новый станок, подкрутка), рабочая точка уходит от паспортной, а «стоит и стоит» работало только при прежних условиях. Покажите это замерами, не обвинением. Сравнение «потери в год против стоимости шагов» (цифры условно, подставьте свое):
| Статья | Как считать | Условный пример |
|---|---|---|
| Потери: простой | часы потерь в смену × число смен × ставка станко-часа | 30 мин × 250 смен = 125 ч; 125 ч × 3 000 ₽ = 375 000 ₽ |
| Потери: брак | партии в браке × размер партии × цена детали | 1 × 40 деталей × 2 000 ₽ = 80 000 ₽ |
| Потери: выезды сервиса | число выездов × стоимость выезда | 2 × 25 000 ₽ = 50 000 ₽ |
| Потери в год, итого | сумма трех строк | 505 000 ₽, около 42 000 ₽/мес |
| 1. Проверка и правка режима | часы наладчика × ставка + чистка конденсатора + логгер (в примере логгер не считаем) | смена 8 ч × 800 ₽ + чистка 5 000 ₽ = 11 400 ₽ |
| 2. Ремонт | по смете сервиса | по смете |
| 3. Новый чиллер | цена из подбора по классу мощности (по оценке автора около 2–8 кВт холода на контур шпинделя при S1 11–40 кВт) | окупается за N часов потерь: N = цена ÷ потери в час (в примере 3 000 ₽/ч) |
В примере проверка стоит 11 400 ₽ против потерь 505 000 ₽ в год. Цену чиллера называем после подбора, срок считайте в часах потерь.
Готовая формулировка: «Рабочая точка по паспорту: X. Факт по замерам: Y. Потери составляют Z ₽/мес. Проверка и правка режима стоят N часов наладчика, о ремонте или замене решим по ее итогам.» Опора в разговоре с поставщиком станка: по п. 5.1 ISO 230-3 за соответствие спецификации отвечает поставщик, если пользователь выполняет его тепловые рекомендации; это не гарантия точности в цеху.
В ТЗ впишите: мощность по кривой при воздухе 32, 40, 45 °C и воде 20 °C; ориентир по S1 плюс запас; температуру воды и допуск в кельвинах с условиями замера (для сравнения у GMN ±2 К и ±1 К); расход; бак и регулирование; фильтр, гликоль; раздельные контуры шпинделя и СОЖ.
Что прислать для расчета: (1) станок, год, шпиндель, S1; (2) требования паспорта; (3) шильдик охладителя, уставка; (4) максимум температуры воздуха летом, влажность; (5) станков на контуре, длина трассы; (6) бак СОЖ и нагрев к концу смены; (7) замеры: подача, обратка, расход, пусков в час; (8) допуск, с которого идет брак, стоимость часа станка.
Под контур шпинделя рассматриваем воздушные моноблоки КРИО-A (расчетный перепад 5,0 К у серии может не подойти станкам с допуском 3 К, как у Haas DC; расход и перепад согласуем при подборе), под бак СОЖ КРИО-C и КРИО-CI. Пункты ТЗ выше (температуру воды, точность поддержания, объем бака, кривую мощности при 40 и 45 °C) для конкретной модели подтверждаем при подборе; цена по запросу. Пришлите данные по списку через подбор: по ним рассчитаем нагрузку и запросим у производителя параметры для ТЗ. Варианты в каталоге, связь на странице контактов.
Источники
Нормы взяты из документации и веб-страниц производителей шпинделей, моторов и чиллеров; кривая мощности считана по графику каталога одной серийной машины (±0,5 кВт); α стали взята из литературы; допуск IT7 дан по ISO 286 без сверки с таблицами допусков. Документы: Danfoss AB230086439211 и Copeland, серия ZR24KRE–ZR190KRE (пусков в час); каталог и руководство серийной воздушной чиллерной серии (гликоль, мощность); ISO 230-3 (п. 5.1, 6.2); chipmaker.ru (2018, MYTRON HSM-116A); форум АВОК (2024); Liu 2016 через Kuo 2023 (пример программной термокомпенсации). Собственных измерений в статье нет.
Читайте также
Частые вопросы
Как проверить, что точность на станке уходит из-за температуры шпинделя?
Начните с картины по времени: «утром в допуске, к 11–13 уходит». Если смещение растет от запуска и выходит на плато, станок греется сам; если следует за температурой воздуха и временем суток, чиллер хуже сбрасывает тепло либо станок и деталь реагируют на температуру цеха (ISO 230-3 испытывает это отдельно, как влияние температуры окружающей среды). Цеховой метод (не стандарт): щупом станка измеряйте одну и ту же эталонную деталь или базу в начале смены, через 1, 2 и 4 часа и после стоянки, параллельно ведите логгер воздуха, подачи и обратки раз в 5 минут; для сезона сравните холодный старт зимой и летом. Затем сверьте кривую с признаками: тепловой дрейф растет от запуска, идет обратно на стоянке и не сбрасывается сменой инструмента; износ сбрасывается после замены; люфт зависит от направления подхода; подшипник дает шум и нагрев. По одной кривой дрейф и греющийся подшипник не отделить, нужна температура переднего подшипника. Сколько мкм на 1 К: общей цифры нет, значение спросите у производителя станка; грубую оценку для своего станка получите так (метод автора, не стандарт): на плато кривой разделите смещение базы на прирост температуры переднего подшипника или подачи. Полный тест ISO 230-3 (п. 6.2) выполняется с записью смещения и температур: контроль 4 ч (или пока за последние 60 мин деформация меняется менее чем на 15 % от максимума первого часа) и не менее 1 ч стоянки с записью; полный возврат за час стандарт не обещает. Заготовку тоже учитывайте: Ø100 мм из углеродистой стали на +10 К к 20 °C дает +12 мкм, а допуск IT7 на 80–120 мм около 35 мкм (по ISO 286, сверяйте с таблицей).
Можно ли поднять уставку или диапазон охладителя шпинделя, если станок встает по аварии, и чем это обернется?
По словам автора темы, при диапазоне +10 станок работает, пока охладитель не прогреется, затем авария повторяется; причину в ветке не нашли (автор грешит на остановку вентилятора радиатора, другой участник — на перегрузку мотора компрессора и тепловое реле). На форуме chipmaker.ru (2018) для MYTRON HSM-116A диапазон температур подняли до +10, в момент сообщения температура жидкости была 28,5 °C при нужных автору 18–20 °C, то есть на 8,5–10,5 К теплее; температуры шпинделя в сообщениях нет, влияние на подшипники и размер источник не называет. Важны и уровень, и стабильность: GMN пишет, что малые колебания температуры уменьшают осевое смещение вала, а при жидкости выше 25 °C доступная мощность шпинделя падает. Поэтому смотрите на стабильность и на уровень: блоки охлаждения GMN заявляют точность регулирования ±2 К (Model T) или ±1 К (Model F) при указанных в каталоге объемах бака; замером 1 проверьте, держит ли подача уставку, замером 5 проверьте, колеблется ли температура подшипника вслед за подачей. Для контура СОЖ единой нормы допуска в просмотренных документах нет, критерием служит дрейф размера. Порядок такой: вернуть уставку по паспорту (у Haas DC параметры охладителя «не менять с завода»), проверить вентилятор радиатора, расход и фильтр, снять семь замеров. ISO 230-3: по тексту п. 5.1 стандарта, если пользователь выполняет тепловые рекомендации поставщика станка, за соответствие спецификации отвечает поставщик; стандарт не заменяет договор и не гарантирует точность в вашем цеху.
Какая температура охлаждающей жидкости шпинделя нужна, 18–20 или 25 °C, и почему летом на шпинделе возможен конденсат?
В просмотренных документах единой нормы нет, смотрите документацию производителя. GMN дает 20–25 °C (полная мощность шпинделя), Fischer 20–24 °C, Haas (серия DC) 25 °C (заводская уставка) с диапазоном 20–30, Fanuc αiL (масло) на входе комнатная температура +0…+10 К, Siemens 1PH818/1PH822 (вода) ниже 30 °C и выше температуры воздуха минус 5 К. Уставка ниже точки росы дает риск конденсата. Td по вашим T (°C) и RH (%) считается по формуле Магнуса: γ = ln(RH/100) + 17,62·T/(243,12+T), Td = 243,12·γ/(17,62−γ). Результат: при 30 °C и 60 % Td = 21,4 °C, при 30 °C и 70 % 23,9 °C, при 35 °C и 70 % 28,7 °C, при 40 °C и 60 % 30,8 °C. В таком цеху при жестких 18–20 °C на холодных поверхностях, в том числе на шпинделе и трубах, возможен конденсат. Держите уставку не ниже Td + 2–3 К (инженерная оценка автора; в просмотренных нормативах не нашли) и внутри границ паспорта. Проверка: термогигрометр или логгер температуры и влажности рядом со станком.
Можно ли один чиллер на шпиндель и СОЖ или нужен отдельный охладитель на бак СОЖ?
Раздельные чиллеры лучше делать (инженерная рекомендация автора; в просмотренных нормативах не нашли), если выполняется хоть одно условие: уставки разные (шпиндель по паспорту, например GMN 20–25 °C и Fischer 20–24 °C, СОЖ по рекомендации ее производителя); СОЖ несет стружку и масло к испарителю; контур шпинделя должен остаться чистым и замкнутым. Один чиллер на оба контура допустим, только если уставки совпадают, а контуры разделены теплообменником. Для бака СОЖ рассматривают проточный охладитель (гибок по обвязке, но насос греет жидкость) или погружной (нужен доступ к баку и защита от стружки и масла); допустимость эмульсии для конкретной модели подтверждается отдельно. Тепло СОЖ можно посчитать по росту температуры бака: Q = V·ρcp·dT/dt, например 300 л и рост 2 К за час дают около 0,7 кВт (нижняя оценка).
Чиллер вроде работает, но летом не держит уставку: что проверить до замены и как посчитать мощность для шпинделя в 15 кВт?
Сначала семь замеров: подача против уставки при компрессоре на 100 %, расход (Fanuc не менее 10 л/мин, Siemens 15 или 25 л/мин по размеру мотора), перепад подача/обратка, температура и влажность воздуха, температура подшипника и воздуха не реже раза в 5 мин, давления, фильтр и конденсатор (температура конденсации минус температура воздуха на входе, перегрев, чистота и вентилятор; значения сравнивайте с замером на чистом конденсаторе в начале сезона), число пусков в час (для спиральных компрессоров: Copeland ZR24KRE–ZR190KRE не более 10, у Danfoss (AB230086439211) не более 12; у вашего по его паспорту). Если ΔT упал при прежнем расходе, смотрите, держит ли подача уставку: если держит, нагрузка ушла (шпиндель простаивает), либо байпас, либо датчик; если не держит, упала производительность чиллера. Перепад показывает нагрузку, а не мощность: при 20 л/мин 0,6 К это 0,83 кВт, 4 К это 5,6 кВт. Для масла при 10 л/мин и 3 кВт перепад около 12 К (по данным Fanuc ρcp = 1,46 кДж/(л·К)). Мощность для S1 15 кВт: у Fanuc αiL охладитель 2,3–3,5 кВт (15–23 %), у GMN и Fischer 20 % дают 3 кВт; для S1 15 кВт минимум в источниках 15 % (Fanuc, 2,3 кВт); около 10 % встречается только у более мощных шпинделей (11–16 % у Fanuc при 26 кВт, 10–12 % у GMN от 80 кВт). Это без запаса: кривая одной серийной машины теряет примерно 9 % при 40 °C и примерно 34 % при 45 °C воздуха (по графику), поэтому запас считают по кривой. Пропиленгликоль 30 % несет меньше тепла на литр: ρcp около 3,9 кДж/(л·К), то есть около 94 % воды (оценка по таблице свойств гликолей на сайте), поэтому при том же тепле и расходе перепад выше примерно на 7 %. Мощность чиллера на гликоле тоже снижается; на сколько именно, смотрите в паспорте конкретной машины.
Как рассчитать один чиллер на несколько станков?
Сложите пиковые нагрузки станков и разделите на отношение мощности чиллера при максимальной летней температуре воздуха к номиналу: Q_нужн = ΣQ_станков × (1 + k) / (P(T_возд.макс) / P_ном), где k запас на добавление станка (не норматив). Пример: три станка 3,0 + 4,4 + 8 = 15,4 кВт, у машины с кривой 17,5 → 11,5 кВт при 45 °C отношение 0,657, при k = 0 нужно 23,4 кВт номинала, каждые +10 % k добавляют около 2,3 кВт. Тепло СОЖ в эту сумму не входит: СОЖ считается отдельным охладителем. Отдельно проверьте расход на дальнем станке и то, что одна уставка подходит всем станкам по паспортам.
Как посчитать потери от дрейфа в рублях и сравнить их с ценой решения?
Разбейте потери на три строки: простой (часы потерь в смену × число смен × ставка станко-часа), брак (партии в браке × размер партии × цена детали) и выезды сервиса (число выездов × стоимость выезда). Условный пример, подставьте свое: 30 мин потерь × 250 смен = 125 ч; при 3 000 ₽ за станко-час это 375 000 ₽; одна партия в браке из 40 деталей по 2 000 ₽ дает 80 000 ₽; два выезда по 25 000 ₽ дают 50 000 ₽; всего 505 000 ₽ в год, около 42 000 ₽/мес. Сравните с проверкой и правкой режима: смена наладчика 8 ч по 800 ₽ плюс чистка конденсатора 5 000 ₽ дают 11 400 ₽. Для нового чиллера (по оценке автора около 2–8 кВт холода на контур шпинделя) цену называем после подбора, а срок считайте в часах потерь: чиллер окупается за N часов потерь, где N равно цене, деленной на потери в час (в примере 3 000 ₽/ч).